在不銹鋼表面處理領(lǐng)域,拉絲顏色、機(jī)加工工藝、機(jī)器切割加工方式與不銹鋼卷筒產(chǎn)品名稱之間的關(guān)聯(lián),構(gòu)成了一個(gè)從設(shè)備選型到成品交付的完整技術(shù)鏈條。拉絲機(jī)械作為實(shí)現(xiàn)表面紋理效果的核心裝備,其加工能力直接決定了不銹鋼卷筒的外觀品質(zhì)與尺寸精度。理解這一鏈條中的每個(gè)環(huán)節(jié),有助于在生產(chǎn)中做出更合理的工藝決策。
一、拉絲顏色與表面紋理的工藝對(duì)應(yīng)關(guān)系
不銹鋼拉絲顏色并非單一概念,通常包含兩層含義:一是拉絲紋理本身呈現(xiàn)的銀灰色金屬質(zhì)感,二是通過(guò)拉絲后再著色處理獲得的裝飾性色彩。前者取決于拉絲目數(shù)與紋理方向,后者則依賴后續(xù)的鍍色或氧化工藝。常見(jiàn)的拉絲目數(shù)從120目到400目不等,目數(shù)越低紋理越粗獷,目數(shù)越高表面越細(xì)膩。對(duì)于不銹鋼卷筒這類圓柱形產(chǎn)品,拉絲機(jī)械需要具備回轉(zhuǎn)加工能力,使砂帶或砂輪沿卷筒軸向或周向均勻走刀,才能保證顏色一致性——紋理方向紊亂或目數(shù)不均,會(huì)直接造成色差。
二、機(jī)加工工藝在不銹鋼卷筒成型中的位置
機(jī)加工工藝是卷筒從板材或管坯走向成品的中間環(huán)節(jié)。典型流程包括下料、卷圓、焊接、焊縫打磨、去應(yīng)力處理,最后進(jìn)入拉絲工序。卷筒的圓度、壁厚均勻性和焊縫平整度,決定了拉絲機(jī)械能否以恒定壓力貼合表面。如果前道機(jī)加工留下的橢圓度或焊縫余高過(guò)大,拉絲過(guò)程中會(huì)出現(xiàn)局部過(guò)磨或漏磨??表現(xiàn)為紋理斷續(xù)、顏色深淺不一。因此,拉絲前的尺寸檢驗(yàn)和焊縫處理,是保障最終拉絲顏色的前置條件。
三、機(jī)器切割加工方式的選型邏輯
機(jī)器切割加工方式貫穿卷筒生產(chǎn)的前段與后段。前段下料階段,激光切割適合薄板高精度展開(kāi)料,等離子切割適合中厚板的快速下料,水刀切割則在不引入熱影響區(qū)方面具有優(yōu)勢(shì),適合對(duì)材料性能敏感的場(chǎng)景。后段修整階段,切割方式的選擇與拉絲質(zhì)量間接相關(guān):切割面粗糙度大,后續(xù)打磨量增加,可能改變卷筒的尺寸基準(zhǔn),進(jìn)而影響拉絲機(jī)械的走刀軌跡。對(duì)于不銹鋼卷筒產(chǎn)品,推薦下料采用激光切割以保證展開(kāi)尺寸精度,端面修整采用精密切割或車削,為拉絲工序提供穩(wěn)定的幾何基礎(chǔ)。
四、拉絲機(jī)械的選型要點(diǎn)
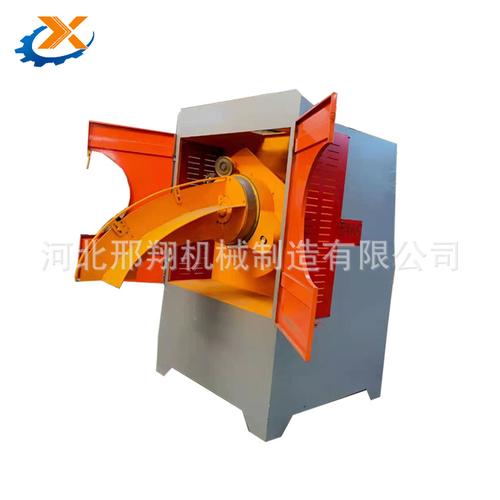
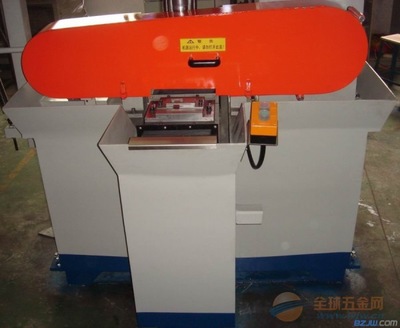
針對(duì)不銹鋼卷筒產(chǎn)品的拉絲機(jī)械,選型時(shí)應(yīng)重點(diǎn)關(guān)注三個(gè)維度。其一是夾持與回轉(zhuǎn)系統(tǒng),卷筒需要穩(wěn)定裝夾并實(shí)現(xiàn)勻速回轉(zhuǎn),回轉(zhuǎn)跳動(dòng)應(yīng)控制在合理范圍內(nèi),否則紋理間距不均。其二是走刀與壓力控制,砂帶張緊力和接觸壓力需可調(diào),以適應(yīng)不同壁厚和直徑的卷筒。其三是除塵與冷卻,拉絲過(guò)程產(chǎn)生大量金屬粉塵,配套除塵系統(tǒng)不僅關(guān)系操作環(huán)境,也影響砂帶壽命和表面清潔度。對(duì)于批量生產(chǎn),可考慮配備自動(dòng)上下料裝置的專用拉絲機(jī)械,減少裝夾誤差對(duì)顏色一致性的影響。
五、工藝銜接中的常見(jiàn)問(wèn)題與應(yīng)對(duì)
實(shí)際生產(chǎn)中,拉絲顏色不均往往不是拉絲機(jī)械本身的問(wèn)題,而是工藝銜接處的偏差累積。常見(jiàn)情形包括:卷圓后未做去應(yīng)力處理,拉絲后卷筒回彈導(dǎo)致紋理拉伸;焊縫打磨過(guò)度形成凹坑,拉絲無(wú)法覆蓋;不同批次砂帶目數(shù)標(biāo)稱相同但實(shí)際磨粒分布差異,造成批次色差。應(yīng)對(duì)思路是建立從機(jī)加工到拉絲的中間檢驗(yàn)節(jié)點(diǎn),鎖定卷筒尺寸和表面狀態(tài)參數(shù),并在拉絲前進(jìn)行小樣試磨確認(rèn)顏色基準(zhǔn)。
不銹鋼拉絲顏色、機(jī)加工工藝、機(jī)器切割加工方式和不銹鋼卷筒產(chǎn)品,圍繞著拉絲機(jī)械形成了一條物料流與工藝流耦合的生產(chǎn)鏈。拉絲機(jī)械是鏈條上的執(zhí)行終端,但顏色品質(zhì)的穩(wěn)定性需要前道機(jī)加工和切割工序的共同支撐。把每一個(gè)環(huán)節(jié)的參數(shù)邊界界定清楚,比單純追求某一臺(tái)設(shè)備的性能更能保障最終產(chǎn)品的表面質(zhì)量。